


Language

Hjem / Nyheter / Bransjenyheter / Induksjonsforingsveiledning: Hvordan folieforseglinger danner, svikter og matcher flaskekorker
Induksjonsforingsveiledning: Hvordan folieforseglinger danner, svikter og matcher flaskekorker
2026.10.09
En fylt flaske med mikstur kommer av linjen, korken vrir seg av en kunde, og folieskiven blir sittende fast inne i korken i stedet for på flaskekanten. Det er ingen forsegling, ingen tuklingsbevis, og partiet settes på vent. Nesten hver gang dette skjer, er ikke liner alene hele historien.
Konklusjonen først: en induksjonsforing er en varmeaktivert forsegling, og den fungerer bare når tre ting står på linje. Foringskonstruksjonen må passe til beholdermaterialet, induksjonsforseglingen må være innstilt til den nøyaktige korken og flasken, og flaskekanten må være ren og tilgjengelig for folien. Gå glipp av en av de tre, og ingen mengde liner shopping vil redde batchen.
Hva en induksjonsforing er, lag for lag
En induksjonsforing er en liten sandwich av materialer i stedet for en vanlig skive av folie. Fra hettesiden til produktsiden har en typisk konstruksjon fire deler.
- Backing. Pulpboard, skum eller PET, som setter foringen i hetten og presser folien flatt mot kanten.
- Slipp lag. En voks- eller polymerfilm som lar folien skille seg fra baksiden når lokket åpnes.
- Folie. Et tynt aluminiumslag, vanligvis 15 til 25 mikron, som er varmeelementet i stedet for tetningen.
- Tetningsmiddel. Et polymerbelegg som vender mot beholderen, valgt for å binde til PP, PE, PET eller glass.
Å behandle foringen som en vare er den første feilen. Tetningsmidler er materialspesifikke. Et belegg designet for polyetylen vil ikke bygge den samme bindingen på glass, og en foring som tetter rent på en tungvegget flaske kan svi en tynnvegget.
Hvordan forseglingen dannes på linjen
Prosessen har seks trinn, og hver av dem kan settes feil.
- Hetten, med foringen hvilende inni den, skrus på den fylte beholderen.
- Beholderen passerer under en induksjonsforseglingsspole.
- Vekselstrøm i spolen skaper et raskt skiftende magnetfelt.
- Feltet induserer virvelstrømmer i folien, og varmer den opp på en brøkdel av et sekund.
- Varme ledes inn i tetningsmassen, som smelter og fukter beholderkanten.
- Beholderen forlater spolen, folien avkjøles, og tetningsmassen stivner til en binding.
Legg merke til hva prosessen ikke bruker. Det er ingen lim og ingen kontakt med et varmt verktøy, fordi bindingen genereres inne i hetten. Det er derfor kraft, linjehastighet, spoleavstand og sentrering, hettemoment og felgtilstand bestemmer resultatet. Produktet som spruter på felgen under fylling er en seldreper.
Når en induksjonsforing er det riktige svaret, og når det ikke er det
Induksjonsforinger tjener sin plass på flasker med skrukork som inneholder væske, der sluttbrukeren åpner luken og en synlig folieforsegling beviser at pakken var urørt. De er feil svar uansett hvor en lukking må holde en steril barriere eller inneholde trykk, fordi en folieskive festet til en kant ikke er en steril forsegling.
| Beholder og produkt | Vanlig tettemetode | Induksjonsfôr |
|---|---|---|
| Oral flytende sirup eller suspensjon i PP eller glassflasker | Skruelokk med induksjonsforing | Ja |
| OTC og nutraceutical væskeflasker | Skruelokk med induksjonsforing | Ja |
| Sterile injiserbare hetteglass | Gummistopper holdt av en krympet aluminiumshette | Nei |
| Infusjons- og IV-flasker | Gummistopper holdt av en aluminiums- eller aluminiumsplasthette | Nei |
| Kontaktlinsekopper | Folielokk varmeforseglet til PP-koppen | Nei, this is conduction lidding |
To rader fortjener en lapp. På et sterilt hetteglass er gummiproppen barrieren og aluminiumshetten holder den i kompresjon, så ingenting er festet til glasskanten. På en kontaktlinsekopp er folielokket forseglet av direkte varme og trykk, som er ledning snarere enn induksjon.
For injiserbare linjer som trenger en krympet lukking i stedet for en limt liner, er aluminiumsavrivningshetter for injeksjonsglass den vanlige måten.
 Avrivbare hetter av aluminium for injiserbare hetteglass Inngrepssikre 13 mm og 20 mm aluminiumforseglinger med forhåndsavskårne avrivningslinjer, noe som gir injiserbare hetteglasslinjer fullstendig fjerning og propptilgang. Se produkt →
Fem feilmoduser du vil se på en ekte linje
- Kanallekkasjer. En tynn bane av produkt eller luft krysser forseglingen, vanligvis fordi felgen bar rester.
- Foring satt fast i hetten. Bindingen til beholderen var svakere enn frigjøringen fra baksiden, typisk for en svak forsegling.
- Svak eller utenfor midten forsegling. Lav effekt, høy linjehastighet eller en spole som ikke er sentrert over hetten.
- Brent eller blemmet folie. For mye kraft eller for treg linje, som bryter ned tetningsmassen og svikter senere på lageret.
- Deformert eller sprukket nakke. Tynnveggede PP-flasker deformeres når forseglingsvinduet skyves for langt.
To av disse ser identiske ut på slutten av linjen. En kanallekkasje og en svak forsegling etterlater begge en løs hette og en folieskive som lett skreller, men årsakene og korrigeringene er motsatte. Klipp opp en flaske med feil og les bindingsmønsteret før du berører effektinnstillingen.
Skrive en spesifikasjon du kan inspisere mot
En foringsspesifikasjon som kun viser aluminiumsfolieforsegling er ubrukelig på mottaksdokken. Fest som minimum følgende.
- Folietykkelse og temperament, med et akseptabelt område.
- Tetningsmiddelkjemi og beholdermaterialene den er godkjent for.
- Baksidetype og tykkelse, som bestemmer hvordan foringen oppfører seg i hettemateren.
- Foringsdiameter og toleranser, bundet til den indre diameteren på hetten og flaskehalsens finish.
- Forseglingsstyrkemål, målt på selve flasken etter en definert avkjølingstid.
- Anbefalt påføringsmoment, lagringsforhold og holdbarhet før bruk.
Test deretter på den ekte pakken. En foring som tetter perfekt på en laboratorieflaske kan svikte på en produksjonsflaske med en annen halsfinish, hette eller lokket dreiemoment.
Hvor liners møter farmasøytiske lukkinger
De fleste farmasøytiske flasker er lukket med en metall- eller plasthette, og foringen er bare en del av det systemet. Hetten setter dreiemomentet, kompresjonen og manipulasjonsbeviset pasienten ser først.
Orale væskeflasker
Siruper, suspensjoner og andre orale væsker bruker normalt en skrukork med en festet forsegling. Aluminiumsskrukorker for orale væskeflasker er bredt valgt der lukkingen må overleve gjentatt åpning og fortsatt være lett å snu for en eldre pasient.
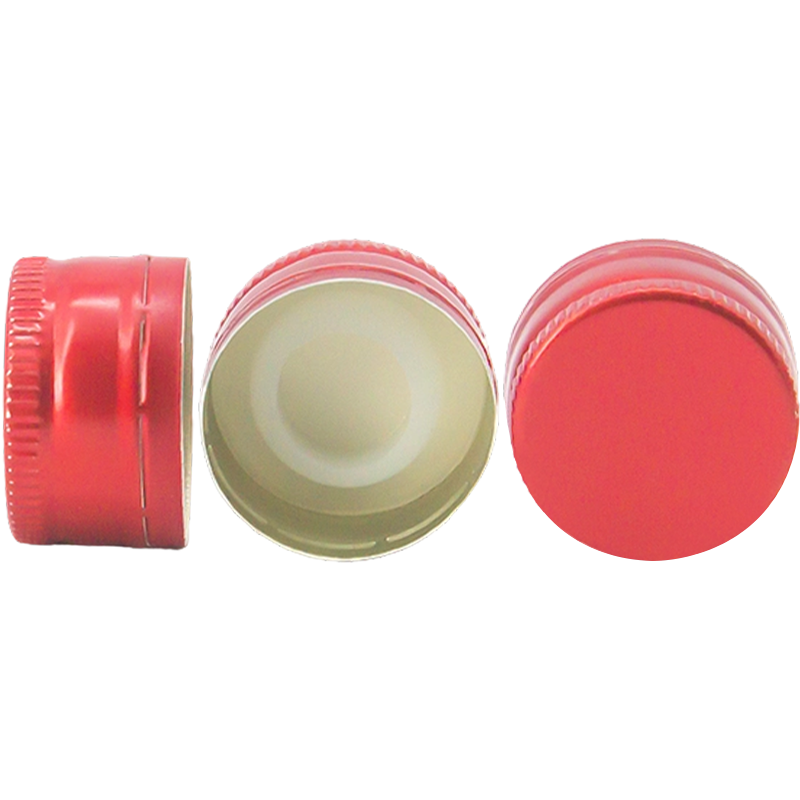 Aluminiumsskrukorker for orale væskeflasker Gjenlukkbare manipulasjonssikre aluminiumslukkinger i 15 mm, 25 mm og 28 mm størrelser for sirup, suspensjoner og dråper som krever gjentatt åpning. Se produkt →
Infusjon og sterile beholdere
Infusjonsflasker og sterile hetteglass tar en annen vei. Her holder lukkingen en gummipropp under kompresjon mens metallskallet gir krympingen og åpningsfunksjonen. Aluminiumstrekkringhetter for infusjonsflasker kombinerer krympen, forseglingen og et ringtrekk en sykepleier kan åpne uten verktøy.
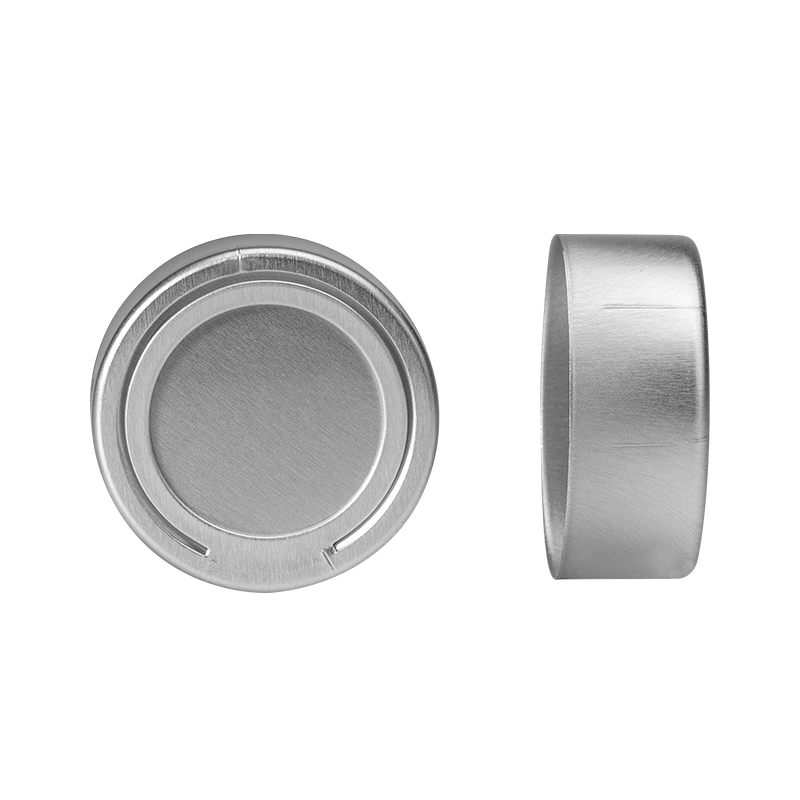 Trekk-ringlokk i aluminium for infusjonsflasker Verktøyfrie 26 mm og 32 mm aluminiumpakninger med integrerte trekkringer for fullstendig fjerning av korken og steril piggtilgang på infusjonsflasker. Se produkt →
Hvis du fortsatt kartlegger lukketyper mot flaskefinish, kan denne oversikten over aluminiumskapsler for farmasøytiske hetteglass dekker design av trekkring, avrivning, bro og midterste hull side ved side.
Matchende liner, cap og capping maskin
De tre delene må velges sammen, fordi de samhandler. En dyp kork med fast bakside presser en foring annerledes enn en grunn kork med skumbakside, og en glidende clutch på dekselhodet påfører et annet dreiemoment på den første flasken av en kjøring enn på femhundredelen. Trinn som forhindrer de fleste forseglingsfeil:
- Sett forsegleren med selve korken og flasken, ikke en prøve av lignende størrelse.
- Etabler et strøm- og hastighetsvindu i stedet for et enkelt punkt, og kjør deretter midt i det.
- Kontroller dreiemomentet ved starten, midten og slutten av hvert skift.
- Oppbevar forseglede prøver fra hver batch og kutt noen få åpne etter 24 timer.
- Kontroller tetningene på nytt etter transportsimulering, fordi vibrasjoner finner svake bindinger.
En liner er en liten del med en smal jobb. Den fester seg til kanten, beviser at pakken var lukket, og lar pasienten åpne den én gang. Den kan ikke kompensere for feil lukking, en skitten felg eller en sealer som kjører utenfor vinduet. Bestem først om produktet trenger en limt folieforsegling eller en komprimert gummibarriere, velg deretter hetten og foringen som én pakke, og valider deretter de tre sammen på linjen.
Hvis du veier en limt liner mot en krympet lukking for en bestemt flaske og fyll, send oss containertegningen og fyllingsdetaljene og vi kan jobbe gjennom kombinasjonen med deg.
Nyheter
-
En fylt flaske med mikstur kommer av linjen, korken vrir seg av en kunde, og folieskiven blir sittende fast inne i korken i stedet for på flaskekanten. Det er ingen forseglin...
READ MORE -
Et vaksineglass forlater påfyllingslinjen, kjører med lastebil og kommer med en tynn væskefilm på skulderen. Hetten er tett, men den indre forseglingen festet seg aldri. Varm...
READ MORE -
En påfyllingslinje som kjører 200 ampuller per minutt stopper plutselig. Hver hette i den siste batchen har en løs folieforing, og lekkasjetesten mislykkes. Synderen er sjeld...
READ MORE -
En fylt HDPE-flaske forlater påfyllingslinjen med en kork trukket til spesifikasjonen. Den passerer under en induksjonsforsegling, og sekunder senere skal folien inne i korke...
READ MORE
-
Ta kontakt
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr. 1, Youfang industripark, Yangzhong City, Zhenjiang, Jiangsu, Kina
Informasjonen gitt på denne nettsiden er kun beregnet for bruk i land og jurisdiksjoner utenfor Folkerepublikken Kina.
-
Produkt
Aluminium-plastkapsler Aluminiumskapsler Euro PP Caps PP-beholdere for kontaktlinse med folieforsegling Plasthenger for infusjonsflaske Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Opphavsrett © 2025 Jiangsu Changjiang Lids Co., Ltd. Alle rettigheter reservert.
OEM farmasøytisk emballasjeprodusent
Leverandør av farmasøytisk hette
