


Language

Hjem / Nyheter / Bransjenyheter / Varmeinduksjonsforsegling for farmasøytiske hetteglass: Hvordan hetter og folieforinger fungerer
Varmeinduksjonsforsegling for farmasøytiske hetteglass: Hvordan hetter og folieforinger fungerer
2026.10.08
Et vaksineglass forlater påfyllingslinjen, kjører med lastebil og kommer med en tynn væskefilm på skulderen. Hetten er tett, men den indre forseglingen festet seg aldri. Varmeinduksjonsforsegling forhindrer dette resultatet når folieforingen, korken og forseglingshodet passer til flaskehalsen. Resultatet er en hermetisk barriere som holder stoffet sterilt, stopper lekkasjer og viser om en beholder er åpnet.
Hva varmeinduksjonsforsegling faktisk gjør
Varmeinduksjonsforsegling er en kontaktløs prosess som binder en folieforing til kanten av en flaske eller hetteglass. Et forseglingshode skaper et vekslende elektromagnetisk felt. Feltet går gjennom plasthetten og varmer kun opp aluminiumsfolien inne i foringen. Varmen smelter et polymerbelegg på folien. Trykk fra hetten skyver den smeltede polymeren mot beholderkanten. Når polymeren avkjøles, danner den en lufttett forsegling som er vanskelig å skrelle uten synlige skader.
I motsetning til lim eller en enkel presspasning, er induksjonsforsegling ikke avhengig av lim som kan svikte med fuktighet eller tid. Det varmer heller ikke opp produktet. Det betyr noe for vaksiner, antibiotika og infusjonsløsninger fordi overflødig varme kan bryte ned aktive ingredienser. En riktig innstilt sealer leverer energi i et smalt vindu, og innholdet holder seg innenfor temperaturgrensene.
Hvordan prosessen fungerer trinn for trinn
Sekvensen er kort, men hvert trinn påvirker forseglingskvaliteten.
- Beholderen fylles, og en hette med folieforing settes på halsen. Hetten må holde foringen flatt mot kanten.
- Beholderen passerer under induksjonsforseglingshodet. Hodet sender ut et høyfrekvent felt. Aluminiumsfolien absorberer energi og varmer raskt.
- Polymerbelegget på folien når sitt smelteområde, vanligvis innen en brøkdel av et sekund til noen få sekunder.
- Hetten strammes ofte umiddelbart etter forseglingen mens polymeren fortsatt er myk, noe som forbedrer kontakten.
- Forseglingen avkjøles og stivner. En skikkelig forsegling kan ikke bedømmes ved å se på hetten. Bruk en skrelletest eller trykktest.
Variabler inkluderer linjehastighet, utgangseffekt, frekvens, hettemateriale, foringskonstruksjon og nakkefinish. En innstilling for en 20 mm oral væskeflaske vil ikke automatisk fungere for en 32 mm infusjonsflaske. Bredere halser trenger vanligvis mer kraft og tid for jevn oppvarming.
Kompatibilitet med folieforinger, korker og beholder
En varmeinduksjonstetning er et system, ikke en enkelt del. Folieforingen må passe med korken og flasken. Hetten må være gjennomsiktig for det elektromagnetiske feltet, så de fleste induksjonstopper er laget av polypropylen eller polyetylen. En metallhette kan ikke brukes direkte over en induksjonsforing fordi metallskallet vil blokkere feltet.
Liner konstruksjon
De fleste induksjonsforinger er flerlagsstrukturer. En typisk foring inkluderer en papir- eller skumbakside, et voks- eller polymerlag, et aluminiumsfolielag og et varmeforseglingsbelegg. Baksiden gir foringen stivhet slik at den sitter flatt inne i hetten. Folien absorberer den elektromagnetiske energien. Varmeforseglingsbelegget bestemmer bindestyrken til beholdermaterialet, slik som polyetylen med høy tetthet, polypropylen eller glass.
Belegget betyr noe. Et belegg designet for polyetylen binder kanskje ikke godt til glass. Et belegg som tetter for aggressivt kan være vanskelig for sluttbrukeren å skrelle. Et belegg som tetter for svakt kan lekke under transport. For farmasøytisk emballasje gir foringsleverandører ofte data om forseglingsstyrke og kompatibilitetsdiagrammer. Disse dokumentene bør være en del av den tekniske filen for legemiddelproduktet.
Cap og hals finish
Hetten og flaskehalsen kontrollerer hvor jevnt foringen kommer i kontakt med kanten. En hals med en bulk, blits eller ujevn overflate kan skape en kanal der forseglingen aldri dannes. Hetten må også gi nok nedadgående trykk under forseglingen. Hvis hetten er for løs, kan det hende at foringen ikke berører felgen. Hvis hetten er for strammet før forsegling, kan foringen rynkes. En vanlig praksis er å bruke hetten med et kontrollert dreiemoment, forsegling og deretter ettertrekk til en endelig spesifikasjon.
For farmasøytiske hetteglass og flasker, er aluminiumskapsler og aluminiumsplastkorker mye brukt fordi de kombinerer mekanisk beskyttelse med en induksjonsforsegling på innsiden. Aluminiumsplasthetter kan produseres med forskjellige åpningsfunksjoner som brotype, blomstertype eller avrivningsstrukturer. Disse funksjonene påvirker hvordan forseglingen åpnes og hvordan bevis for sabotasje presenteres, ikke om induksjonsforsegling kan brukes. Forseglingsytelsen avhenger fortsatt av foringen og halsfinishen.
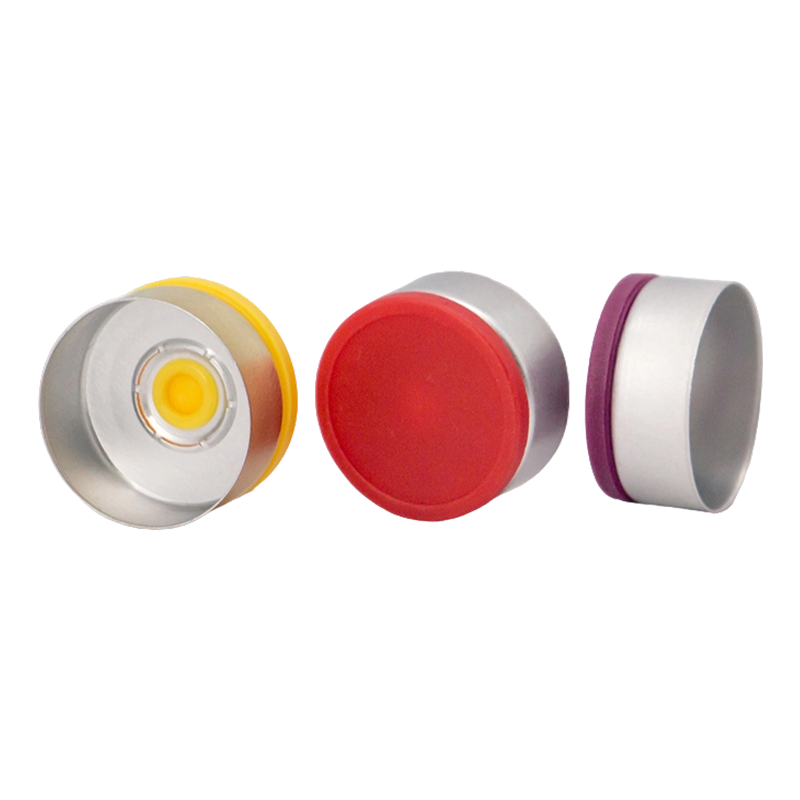 Brotype aluminium-plasthette for injeksjonsflasker, ZB 20 mm Inngrepssikker ZB 20 mm hette med lav åpningskraft og rent brobrudd, egnet til antibiotika, vaksine, frysetørkede og diagnostiske hetteglassforseglinger. Se produkt →
| Beholder | Typisk caps | Hensyn til forsegling |
|---|---|---|
| Injeksjonsflaske | Aluminiumsplasthette med trekkring eller riv av | Liten nakke og høy sterilitet; verifiser full felgkontakt. |
| Infusjonsflaske | Riv av aluminiumsplasthetten | Store nakke- og trykkendringer; sjekk forseglingen etter sterilisering. |
| Oral væskeflaske | Trekkhette i aluminium | Pasientåpning; balanser tetningsstyrken med enkel fjerning. |
Hvor varmeinduksjonsforsegling er viktig i farmasøytisk emballasje
Induksjonsforsegling er vanlig i tre hovedbeholdergrupper: injeksjonsflasker, infusjonsflasker og orale væskeflasker. Hver gruppe har forskjellige risikoer og forseglingskrav.
Injeksjonsglass har vanligvis små halser og høye krav til sterilitet. En lekkasjebane kan tillate mikroorganismer å komme inn i hetteglasset, så forseglingen må være kontinuerlig rundt hele kanten. Hetten inkluderer ofte et aluminiumsplastskall med en trekkring eller avrivbar topp. Under forseglingen binder foringen seg til glass- eller plasthalsen. Etter forsegling gir lokket en bro som er synlig for manipulering som ryker når brukeren åpner hetteglasset.
Infusjonsflasker er større og tyngre. De kan være laget av glass eller plast og kan inneholde hundrevis av milliliter. Forseglingen må motstå trykkendringer under sterilisering, transport og oppheng. En avrivbar aluminiumsplasthette brukes ofte fordi den lar helsepersonell fjerne senterskiven og få tilgang til proppen uten å kutte metallet. Induksjonsforseglingen må forbli intakt under proppen, fordi proppen gir den primære lukkingen og folien legger til en ekstra barriere.
Orale væskeflasker håndteres ofte av pasienter hjemme. Forseglingen må være lett å åpne, men fortsatt gi synlige bevis for sabotasje. En trekkring av aluminiumshette er vanlig for sirup og suspensjonsflasker. Hvis induksjonsforseglingen er svak, kan flasken lekke i apotekposen eller under frakt. Hvis forseglingen er for sterk, kan brukeren trenge et verktøy for å åpne den, noe som øker risikoen for søl.
 Riv av aluminium-plasthette ZD 26 mm for infusjonsflasker Lett-rive ZD 26 mm hette for infusjonsflasker, med pålitelig åpning og RTU/RTS-alternativer for saltvann, dekstrose, ernæring, kjemoterapi og antibiotikainfusjoner. Se produkt →
 Trekk-ringhette i aluminium 15 mm/16 mm for orale væskeflasker Trekkhette i ett stykke for orale væskeflasker, gir ett-trinns åpning, definitive manipulasjonsbevis, ren fjerning og en lekkasjebestandig forsegling for sirup og suspensjoner. Se produkt →
Vanlige feilmoduser og hvordan du unngår dem
De fleste induksjonsforseglingsdefekter faller inn i noen få kategorier. Å forstå dem hjelper med feilsøking og leverandørkvalifisering.
- Svak eller delvis forsegling: Foringen kan ikke ha nådd ønsket temperatur, eller hetten kan ikke ha presset foringen jevnt mot kanten. Sjekk kraft, hviletid og lokkets dreiemoment. Inspiser halsfinishen for chips eller ovalitet.
- Brent eller forkullet liner: For mye kraft eller for lav linjehastighet kan overopphete folien og bryte ned polymeren. Forseglingen kan se komplett ut, men har lav flellstyrke.
- Foring satt fast i hetten: Varmeforseglingsbelegget kan ha festet seg til hetten i stedet for beholderen. Dette peker ofte på en foringsorienteringsfeil eller et belegg som ikke er kompatibelt med beholdermaterialet.
- Lekkasje etter sterilisering: Damp- eller varmesterilisering kan belaste forseglingen. Hvis beholderen og foringen ekspanderer med forskjellige hastigheter, kan bindingen åpne seg. Trykktest før og etter sterilisering.
- Inkonsekvente resultater på tvers av en batch: Variasjon i hettemoment, halsdimensjoner eller foringsparti kan forårsake periodiske feil. Statistisk prosesskontroll på disse inngangene er mer effektiv enn å inspisere kun ferdige beholdere.
Validering er ikke en engangshendelse. Når forseglingsparametrene er satt, utfordre dem med de verste forholdene. Disse inkluderer de laveste og høyeste linjehastighetene, minimum og maksimum hettemoment, og de eldste og nyeste linjene.
Velge et forseglingssystem og en emballasjeleverandør
Når du velger et induksjonsforseglingssystem, start med beholderen. Mål halsens finishdiameter, materialet og produksjonslinjehastigheten. Velg deretter et tetningshode som kan levere nok kraft ved den hastigheten. Mindre hoder er ikke alltid svakere, men de har et mindre dekningsområde. For flasker med bred munn kan det være nødvendig med et større hode eller flere hoder for å unngå kalde flekker.
Foringen og hetten bør være kvalifisert sammen. Spør leverandøren om tetningsstyrkedata, anbefalte dreiemomentområder og prøver for linjeforsøk. En god leverandør vil hjelpe med feilsøking i stedet for bare å selge en boks med liners. I farmasøytisk emballasje er dokumentasjon viktig. Foringsspesifikasjonen, analysesertifikatet og endringskontrollpostene bør være tilgjengelige for revisjoner.
Bedrifter som spesialiserer seg på farmasøytiske korker tilbyr ofte aluminiumskapsler, aluminiumsplastkorker og Euro PP-korker for forskjellige flasketyper. Aluminiumsplasthetter er tilgjengelige for injeksjonsflasker, infusjonsflasker og orale væsker, med brotype, blomstertype eller avrivningsdesign. Disse hettene fungerer med induksjonsforseglinger, men den endelige forseglingskvaliteten avhenger fortsatt av foringen, flasken og forseglingsprosessen. Involver capsleverandøren tidlig slik at halsfinish, capsdesign og linervalg er på linje.
For mer detaljer om hvordan aluminiumsplasthetter er konstruert og hvor de brukes, se denne veiledningen til aluminiumsplasthetter for hetteglass . Hvis du trenger hjelp til å matche en kork og foring til påfyllingslinjen, kontakt teamet vårt .
Siste tanker
Varmeinduksjonsforsegling beskytter produktet fra fabrikk til pasienten åpner det. Forseglingen er bare så god som det svakeste grensesnittet: foringen til beholderkanten. Når folien, hetten, halsen og forseglingsprosessen er på linje, gir induksjonsforseglingen en hermetisk barriere som er ren, konsistent og enkel å validere.
Behandle hetten og foringen som en del av beholderens lukkesystem, ikke som en ettertanke. Kvalifiser dem sammen, overvåk de kritiske parameterne og kontroller forseglingen på nytt etter enhver endring. En lekkasjefri flaske er resultatet av en kontrollert prosess.
Nyheter
-
En fylt flaske med mikstur kommer av linjen, korken vrir seg av en kunde, og folieskiven blir sittende fast inne i korken i stedet for på flaskekanten. Det er ingen forseglin...
READ MORE -
Et vaksineglass forlater påfyllingslinjen, kjører med lastebil og kommer med en tynn væskefilm på skulderen. Hetten er tett, men den indre forseglingen festet seg aldri. Varm...
READ MORE -
En påfyllingslinje som kjører 200 ampuller per minutt stopper plutselig. Hver hette i den siste batchen har en løs folieforing, og lekkasjetesten mislykkes. Synderen er sjeld...
READ MORE -
En fylt HDPE-flaske forlater påfyllingslinjen med en kork trukket til spesifikasjonen. Den passerer under en induksjonsforsegling, og sekunder senere skal folien inne i korke...
READ MORE
Relaterte produkter
-

En beskyttende og steril emballasjeløsning designet for oppbevaring av kontaktlinser. Polypropylen-beholderen (PP) med en integrert folieforsegling sikrer produktintegritet, fuktighetsbevaring og k...
Se mer -

En beskyttende og steril emballasjeløsning designet for oppbevaring av kontaktlinser. Polypropylen-beholderen (PP) med integrert folieforsegling sikrer produktets integritet, fuktighetsbevaring og ...
Se mer -

En sikker og lavprofils støtteløsning designet for å trygt holde infusjonsbeholdere i kliniske og pleieomgivelser. Den flate designen sikrer stabil veggmontert oppheng og enkel tilgang for intraven...
Se mer -

En sikker og ergonomisk støtteløsning designet for å trygt holde infusjonsbeholdere i kliniske og pleieomgivelser. Dens racketdesign med integrert håndtak sikrer stabil, bærbar oppheng og enkel til...
Se mer -

A precision sealing solution designed for cartridge-based drug delivery systems, such as pre-filled syringes and pen injectors. It ensures sterile integrity and safe, reliable needle access for inj...
Se mer
-
Ta kontakt
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr. 1, Youfang industripark, Yangzhong City, Zhenjiang, Jiangsu, Kina
Informasjonen gitt på denne nettsiden er kun beregnet for bruk i land og jurisdiksjoner utenfor Folkerepublikken Kina.
-
Produkt
Aluminium-plastkapsler Aluminiumskapsler Euro PP Caps PP-beholdere for kontaktlinse med folieforsegling Plasthenger for infusjonsflaske Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Opphavsrett © 2025 Jiangsu Changjiang Lids Co., Ltd. Alle rettigheter reservert.
OEM farmasøytisk emballasjeprodusent
Leverandør av farmasøytisk hette
