


Language

Hjem / Nyheter / Bransjenyheter / Varmeinduksjonsforsegling i farmasøytisk emballasje: prosess, kapsler og kvalitetskontroll
Varmeinduksjonsforsegling i farmasøytisk emballasje: prosess, kapsler og kvalitetskontroll
2026.10.02
En påfyllingslinje som kjører 200 ampuller per minutt stopper plutselig. Hver hette i den siste batchen har en løs folieforing, og lekkasjetesten mislykkes. Synderen er sjelden selve hetten. Ni av ti ganger er varmeinduksjonsforseglingsprosessen feil. Varmeinduksjonsforsegling er ikke en enkel varmepåføring. Den bruker et elektromagnetisk felt for å generere varme inne i hetten, smelter et polymerlag og binder en aluminiumsfolie til beholderkanten. Når feltstyrken, oppholdstiden eller lokkets dreiemoment avviker, svikter forseglingen stille. Denne artikkelen forklarer hvordan induksjonsforsegling fungerer, hvor det går galt, og hvordan du velger korker og foringer som passer til fyllelinjen din.
Hvordan varmeinduksjonsforsegling fungerer
Et induksjonsforseglingshode inneholder en spole som fører høyfrekvent vekselstrøm. Dette skaper et magnetfelt. Når en beholder med lokk passerer under hodet, induserer feltet virvelstrømmer i aluminiumsfolien på innsiden av hetten. Folien varmes opp på millisekunder. Et polymerbelegg på folien smelter og binder seg til beholderleppen. Etter at beholderen forlater feltet, avkjøles polymeren under trykket fra hetten, og danner en hermetisk forsegling.
Denne prosessen skiller seg fra ledningsvarmeforsegling. Ledningsforsegling bruker oppvarmede plater eller ruller som berører lokket eller beholderen. Den overfører varme fra utsiden og inn. Induksjonsforsegling varmer kun folien, slik at hetten og produktet forblir kjøligere. For varmefølsomme biologiske midler, vaksiner og antibiotika, beskytter denne forskjellen stoffet. Det reduserer også risikoen for deformasjon av hetten og produktødeleggelse.
Typiske induksjonsforseglingsparametre for farmasøytiske linjer inkluderer en frekvens på 20 til 100 kHz, utgangseffekt på 1 til 6 kW og en hviletid på 0,5 til 3 sekunder. Dreiemomentet på hetten faller vanligvis mellom 15 og 25 tommer pund for 20 mm hetteglass og 20 til 35 tommer pund for 28 mm eller større lukkinger. En toleranse på pluss eller minus 2 tommer-pounds er vanlig. Tykkelsen på foringsfolien varierer fra 0,5 til 1,5 mm. Hver kombinasjon av beholder, hette og foring trenger sin egen validering.
Kritiske parametere og feilpunkter
Induksjonsforsegling mislykkes når en eller flere parametere beveger seg utenfor det validerte vinduet. Tabellen nedenfor viser vanlige parametere, typiske områder og defektene som vises når de driver.
| Parameter | Typisk rekkevidde | Feilmodus hvis utenfor rekkevidde |
|---|---|---|
| Strømutgang | 1 til 6 kW | Lav effekt forårsaker svake eller ufullstendige forseglinger; høy effekt forkuller foringen eller deformerer hetten. |
| Oppholdstid | 0,5 til 3 sekunder | Kort opphold etterlater polymeren usmeltet; Long dwell overoppheter folien og skader produktet. |
| Caps moment | 15 til 35 tommer pund | Lavt dreiemoment lar lokket løftes under oppvarming; høyt dreiemoment deformerer lokket og knuser foringen. |
| Liner folie tykkelse | 0,5 til 1,5 mm | Tynn folie varmes for raskt; tykk folie trenger mer kraft og binder seg kanskje ikke jevnt. |
| Avkjølingstid | 1 til 5 sekunder | Kort kjøling lar forseglingen skifte før den stivner; lang kjøling bremser linjen uten fordel. |
Andre defekter inkluderer folie som sitter fast inne i hetten, forseglingslekkasje og løse hetter etter forsegling. Folie som sitter fast i hetten betyr vanligvis at foringsvoksen eller limet er uforenlig med prosesstemperaturen. Lekkasje kommer ofte fra en forurenset beholderleppe eller en feiljustert foring. Løse hetter kan skyldes lavt påføringsmoment eller at lokket trekker seg av under avkjøling.
Test hver batch med minst tre metoder. En fargepenetrasjonstest avslører kanallekkasjer. En vakuumforfallstest måler beholderlukkingens integritet. En skrelletest kontrollerer bindestyrken mellom folien og beholderen. For sterile produkter gir sprengningstrykktesting enda et lag med selvtillit. Dokumenter resultatene og oppbevar dem sammen med batchprotokollen.
Matchende hetter og foringer til containeren din
Hetten og foringen må samsvare med beholderens finish, påfyllingslinjens hastighet og medikamentformuleringen. Injeksjonshetteglass bruker vanligvis 20 mm eller 13 mm aluminiumhetter med trekk- eller avrivningsåpninger. En trekkhette lar sykepleiere åpne hetteglasset uten verktøy, noe som betyr noe på akuttmottak og intensivavdelinger. Folieforingen på innsiden må plasseres flatt mot hetteglassleppen. Enhver tilt skaper en lekkasjebane.
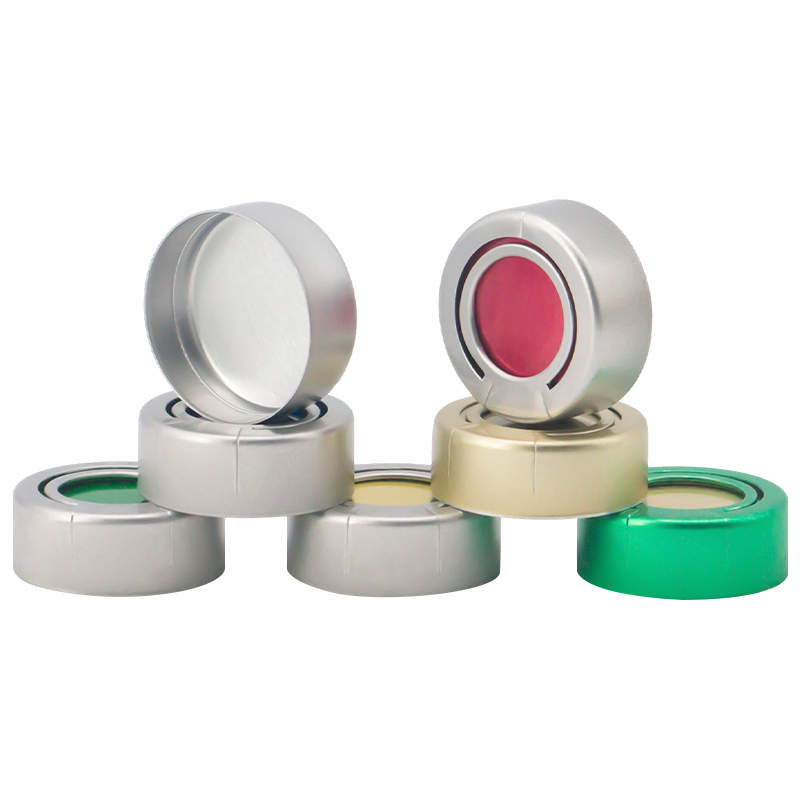 Trekk-ringhette i aluminium En manipulasjonssikker aluminiumsforsegling designet for injeksjonsflasker. Den har en integrert trekkring som, når den trekkes, fjerner hele aluminiumshetten rent fra vi... Se produkt →
Infusjonsflasker er større og tyngre. De trenger hetter som holder seg sikre under autoklavering og transport. Bro-type aluminium-plasthetter kombinerer et aluminiumsskall med en plasttopp. Brostrukturen gir et sterkt grep og en ren åpning. Disse hettene fungerer godt med induksjonsforsegling fordi plasttoppen ikke forstyrrer magnetfeltet. Foringen fester seg til glass- eller plastflaskefinishen.
 Brotype Aluminium-Plasthette En spesialisert forseglingshette designet for infusjonsflasker, bestående av en aluminiumshette av brotype og en plasthette. Se produkt →
Orale væskeflasker bruker ofte skrukork. En skrukork gir en gjenlukkbar lukking etter at induksjonsforseglingen er brutt. Foringen må feste seg til flaskehalsen uten å etterlate rester. For pediatriske siruper og hostepreparater forhindrer en tett forsegling fordampning og kontaminering. Dekselmomentet må være høyt nok til å holde foringen på plass, men lavt nok til at en pasient kan åpne.
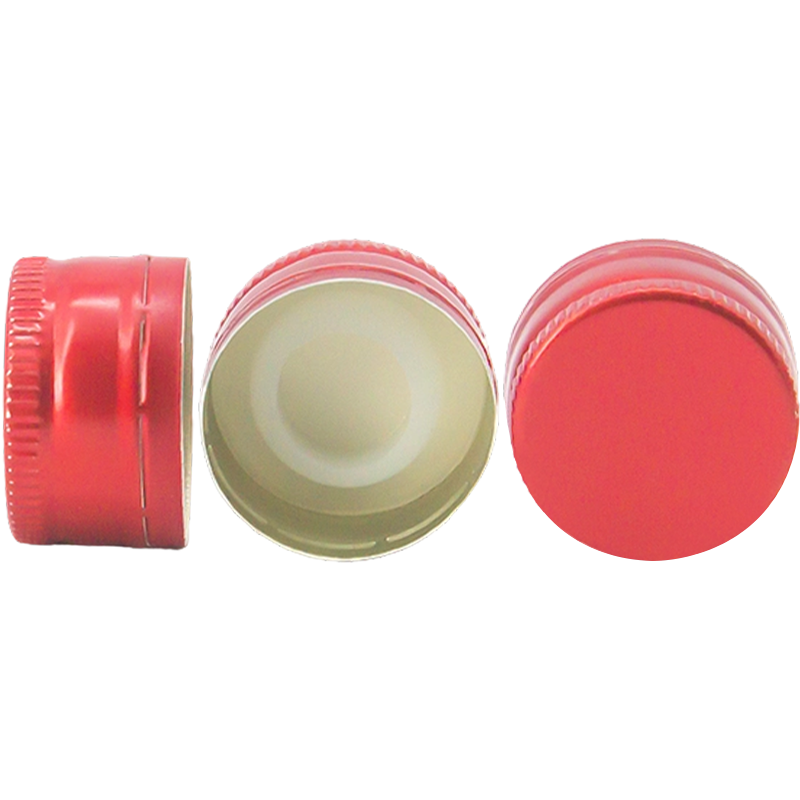 Aluminium skrukork En kostnadseffektiv og holdbar forseglingsløsning designet for orale væskeflasker. Laget av et enkelt stykke aluminium, danner den en sikker tråd ved å krympe på bot... Se produkt →
Euro PP-hetter og andre plastlukkinger støtter også induksjonsforsegling når de inkluderer en folieforing. Bekreft at lokkmaterialet tåler varmen som genereres i folien. Noen plaster mykner eller deformeres ved forseglingstemperaturer. Be alltid om foringsprøver og kjør en prøveperiode med ditt faktiske produkt.
For en detaljert oversikt over cap-typer, se vår komplett guide til aluminiumskapsler for farmasøytiske hetteglass .
Kvalitetskontroll og regulatoriske forventninger
Farmasøytisk emballasje faller inn under strenge regler. I USA forventer Food and Drug Administration integritet for beholderlukking for sterile produkter. I Europa dekker vedlegg 1 av retningslinjene for god produksjonspraksis steril produksjon. Begge rammeverkene krever dokumentert validering av forseglingsprosessen. Det betyr skriftlige prosedyrer for oppsett, drift og overvåking av induksjonsforseglingen.
Capsleverandøren spiller også en rolle. Caps bør produseres i et kontrollert miljø. Jiangsu Changjiang Lids Co., Ltd. driver renrom av klasse C pluss A og følger GMP- og ISO 9001-kravene. Selskapet produserer aluminiumshetter, aluminium-plasthetter og Euro PP-hetter med en årlig kapasitet på 3 milliarder aluminiumsdeksler og 800 millioner polypropylenkapsler. Disse egenskapene støtter nivået av renslighet og sporbarhet som farmasøytiske kjøpere trenger.
Når du reviderer en cap-leverandør, be om analysesertifikater for hvert parti. Bekreft at foringsmaterialet oppfyller USP klasse VI eller tilsvarende biokompatibilitetsstandarder. Sjekk at leverandøren validerer induksjonsforseglingen med din spesifikke beholder. En generisk seglvalidering er ikke nok. Beholderens finish, lokkets dreiemoment og linjehastigheten endrer alle resultatet.
Anskaffelseshensyn og risikoreduksjon
Å kjøpe hetter for induksjonsforsegling er ikke en enkel prissammenligning. Et lavere pristak kan spare en brøkdel av en cent per enhet, men en mislykket forsegling kan koste tusenvis i avviste partier. Vurder disse faktorene før du legger inn en bestilling.
- Be om foringsprøver og kjør en linjeprøve med tre forskjellige dreiemomentinnstillinger.
- Be om det anbefalte induksjonsforseglingsvinduet for beholderfinishen din.
- Bekreft minimum bestillingsmengde og ledetid for både kapsler og foringer.
- Sjekk om leverandøren tilbyr OEM-tilpasning for hettefarge, logo eller foringstype.
- Gjennomgå leverandørens renromsklassifisering og kvalitetssertifikater.
- Test forseglingen etter simulert transport og akselerert aldring.
Oppbevaring er også viktig. Hetter og foringer skal ligge i forseglede poser frem til bruk. Fuktighet kan påvirke voks- og polymerlagene. Støv på foringen forhindrer en jevn binding. Sett opp et kontrollert oppstillingsområde nær påfyllingslinjen og tren operatørene til å håndtere hetter med rene hansker.
Kontakt teamet vårt for å diskutere forseglingskravene dine og be om prøver. Vi kan hjelpe deg med å matche riktig hette og foring til fyllelinjen og produktet.
Varmeinduksjonsforsegling er et system, ikke en enkelt komponent. Forseglingshodet, hetten, foringen, beholderen og påfyllingslinjen samhandler. En perfekt hette med feil dreiemoment vil lekke. Et perfekt dreiemoment med feil foring vil forkulle eller ikke binde seg. Start med et validert parametervindu, test hver batch og velg caps fra en leverandør som forstår farmasøytiske krav. Den tilnærmingen beskytter produktet ditt, pasientene dine og produksjonsplanen din.
Nyheter
-
En fylt flaske med mikstur kommer av linjen, korken vrir seg av en kunde, og folieskiven blir sittende fast inne i korken i stedet for på flaskekanten. Det er ingen forseglin...
READ MORE -
Et vaksineglass forlater påfyllingslinjen, kjører med lastebil og kommer med en tynn væskefilm på skulderen. Hetten er tett, men den indre forseglingen festet seg aldri. Varm...
READ MORE -
En påfyllingslinje som kjører 200 ampuller per minutt stopper plutselig. Hver hette i den siste batchen har en løs folieforing, og lekkasjetesten mislykkes. Synderen er sjeld...
READ MORE -
En fylt HDPE-flaske forlater påfyllingslinjen med en kork trukket til spesifikasjonen. Den passerer under en induksjonsforsegling, og sekunder senere skal folien inne i korke...
READ MORE
Relaterte produkter
-

En holdbar og bærbar væskeoppbevaringsløsning designet for sikker transport og håndtering av ikke-farlige til halvfarlige væsker. Det sikrer sikker oppbevaring, enkel helling og pålitelig ytelse i ...
Se mer -

A precision sealing solution designed for cartridge-based drug delivery systems, such as pre-filled syringes and pen injectors. It ensures sterile integrity and safe, reliable needle access for inj...
Se mer -

En standardisert polypropylenhette med trekkring designet for infusjons- og oppløsningsflasker. Denne manipulasjonssikre løsningen sikrer pålitelig lukking og gir en integrert trekkring for sikker,...
Se mer -

En pålitelig og manipulasjonssikker forseglingsløsning designet for standard injeksjonsflasker. Det sikrer beholderforseglingens integritet og sikker nåletilgang for flytende medisiner. En profe...
Se mer -

En manipulasjonssikker aluminiumsforsegling designet for injeksjonsflasker. Den har en integrert trekkring som, når den trekkes, fjerner hele aluminiumshetten rent fra halsen på hetteglasset, og et...
Se mer -

En spesialisert forseglingshette designet for hetteglass med farmasøytiske injeksjoner. Den har en design som er lett å rive i stykker på aluminiumshetten, slik at brukerne kan åpne den raskt og på...
Se mer
-
Ta kontakt
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr. 1, Youfang industripark, Yangzhong City, Zhenjiang, Jiangsu, Kina
Informasjonen gitt på denne nettsiden er kun beregnet for bruk i land og jurisdiksjoner utenfor Folkerepublikken Kina.
-
Produkt
Aluminium-plastkapsler Aluminiumskapsler Euro PP Caps PP-beholdere for kontaktlinse med folieforsegling Plasthenger for infusjonsflaske Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Opphavsrett © 2025 Jiangsu Changjiang Lids Co., Ltd. Alle rettigheter reservert.
OEM farmasøytisk emballasjeprodusent
Leverandør av farmasøytisk hette
