


Language

Hjem / Nyheter / Bransjenyheter / Varmeinduksjonsforinger for farmasøytiske flasker: utvalg og forsegling
Varmeinduksjonsforinger for farmasøytiske flasker: utvalg og forsegling
2026.10.01
En fylt HDPE-flaske forlater påfyllingslinjen med en kork trukket til spesifikasjonen. Den passerer under en induksjonsforsegling, og sekunder senere skal folien inne i korken festes til flaskeleppen. Hvis innstillingen av foringen, hetten eller forseglingen er feil, kan pakken se bra ut, men mislykkes i en lekkasjetest. En varmeinduksjonsforing er derfor ikke en generisk folieskive. Det er en del av et forseglet system som inkluderer hetten, beholderhalsen, induksjonsforsegling og kvalitetskontroller. Denne veiledningen forklarer hva foringen gjør, hvordan du velger den, hvor forseglingen svikter og hva du skal verifisere før produksjon.
Hva en varmeinduksjonsforing er og hva den inneholder
En varmeinduksjonsforing er en flerlagsforsegling som sitter inne i en hette. Når beholderen med lokk passerer gjennom et induksjonsfelt, varmes aluminiumsfolielaget opp av virvelstrømmer. Varmen smelter et polymer varmeforseglingslag på beholdersiden. Trykk fra korken holder det mykne laget mot flaskeleppen; etter avkjøling forblir folien bundet til beholderen og danner en forseglet membran.
| Lag | Felles materiale | Primær funksjon | Hva skal verifiseres |
|---|---|---|---|
| Folie | Aluminiumsfolie | Genererer varme og gir fukt- og oksygenbarriere | Tykkelse, ledningsevne, pinholes, grad |
| Varmeforsegling | Polymerbelegg eller voksblanding | Fester seg til beholderleppen ved oppvarming | Kompatibilitet med HDPE, PP, PET, glass; tetningsstyrke |
| Backing | Papp, skum, PET, papirmasse | Støtter foringen i hetten og kontrollerer kompresjonen | Tykkelse, tetthet, tilbakefjæring, passform |
Hvordan varmeinduksjonsforsegling fungerer
Induksjonsforsegling er en berøringsfri prosess. Forseglingsspolen skaper et vekslende elektromagnetisk felt. Aluminiumsfolien i foringen varmes opp, og varmeforseglingslaget smelter. Dreiemoment på lokket og toppbelastning av beholderen gir trykk for liming. Etter at beholderen forlater spolen, avkjøles forseglingen og forsterkes.
Fire variabler styrer resultatet:
- Effekt: for lav fører til svake tetninger; for høye brannskader liners eller warps caps.
- Dveletid: linjehastighet endrer eksponeringstiden, så en oppskrift med 60 flasker per minutt kan mislykkes ved 120.
- Trykk og dreiemoment: lavt dreiemoment skaper kanaler; for høyt dreiemoment forvrenger lokket.
- Avkjøling: bindingen må herde før håndtering eller merking.
Etabler innstillinger med den faktiske beholderen, hetten, foringen, produktet og linjehastigheten. En innstilling kopiert fra en annen flaskestørrelse er bare et utgangspunkt.
Hvorfor farmasøytisk emballasje bruker varmeinduksjonsforinger
I regulert emballasje støtter foringen flere funksjoner samtidig:
- Sabotasjebevis: en limt folieforsegling viser at beholderen ikke har blitt åpnet.
- Forebygging av lekkasje: det reduserer risikoen for væskeutslipp under transport.
- Fuktighets- og oksygenbarriere: folie bidrar til å beskytte sensitive legemidler.
- Kontamineringskontroll: membranen begrenser mikrobiell inntrengning.
- Beskyttelse mot tyveri: en ødelagt forsegling er synlig.
Disse fordelene har betydning for injeksjonsflasker, infusjonsflasker, vaksineflasker, orale væsker og diagnostiske reagenser. Foringen erstatter ikke en god hette eller validert fyllingsprosess, men det er avgjørende for beholderlukkingens integritet. For eksempel et hetteglass lukkesystem som bruker aluminiumsplasthetter for hetteglass må gjennomgås som en komplett enhet, ikke som separate deler.
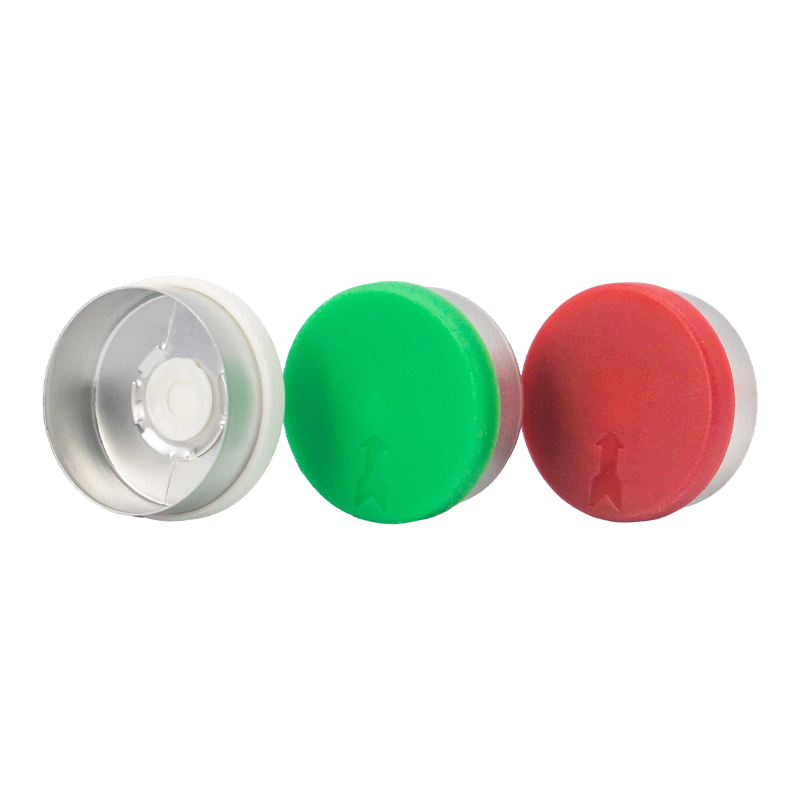 Engros aluminium-plastkapsler for injeksjonsflasker og vaksineflasker En kompositt hetteglasslukking med et aluminiumsskall, plastinnsats og gummipropp, designet for å beskytte injiserbare legemidler. Produsert i GMP-renrom med storskala produksjon av aluminium-plasthetter. Se produkt →
Velge riktig foring for beholderen og hetten
Start med beholderen, ikke foringskatalogen. Halsfinishen, materialet og overflatetilstanden avgjør hvilket varmeforseglingslag som vil binde seg. En foring for HDPE tetter kanskje ikke pålitelig til PP, PET, glass eller en belagt leppe. Hettemateriale, foringslommedybde, gjengedesign og dreiemoment påvirker også trykket ved tetningen.
Sjekk disse elementene før du ber om prøver:
- Beholdermateriale og tegning av halsfinish, inkludert diameter, tråd og flathet i leppene.
- Hettetype og innerlommedimensjoner.
- Fyllingstemperatur og om produktet er varmtfylt, retortert eller frosset.
- Steriliseringsmetode, for eksempel etylenoksid, gamma eller autoklav.
- Mållinjehastighet, forseglingsmodell og effektområde.
- Nødvendig tetningsstyrke, lekkasjehastighet og barriereytelse.
En skumbakside kan tolerere mer hettevariasjon; en pappbakside kan gi en fastere forsegling. Feil bakside kan falle ut av hetten eller feste seg etter forseglingen. For infusjonsbeholdere kan Euro PP-hetter med pullring- eller twinport-design pares med kompatible foringer, men forseglingsvinduet må valideres.
 Pull-Ring Euro PP-hetter for infusjons- og oppløsningsflasker Sabotasjesikre polypropylenhetter med integrerte trekkringer for verktøyfri tilgang på infusjons- og oppløsningsflasker. Kompatible foringer og tetningsparametre bør valideres for applikasjonen. Se produkt →
Vanlige feilmoduser og hvordan diagnostiseres dem
De fleste induksjonsforseglingsdefekter kommer fra en mismatch eller drift, ikke en eneste dårlig foring. Tabellen kartlegger vanlige symptomer til sannsynlige årsaker og første kontroller.
| Symptom | Sannsynlig årsak | Første sjekker |
|---|---|---|
| Svak eller delvis forsegling | Lav effekt, kort oppholdstid, lavt dreiemoment på lokk eller forurenset leppe | Bekreft forseglingseffekt, linjehastighet, lokkets dreiemoment og leppetilstand |
| Folie stuck in cap | Overoppheting, feil frigjøringslag eller overdreven kompresjon av hetten | Reduser strøm eller oppholdstid; sjekk foringskonstruksjonen og hettens dybde |
| Brent eller misfarget liner | Effekten er for høy, spolen for nær eller dobbeltpasser gjennom forsegleren | Mål spolegapet; bekreft at beholderne passerer én gang med riktig hastighet |
| Lekkasje etter forsegling | Kanal under folie, oval hals eller skadet leppe | Inspiser nakkefinish, foringssentrering og forseglingsområdet med fargestoff eller vakuumtest |
| Cap forvrengning | Overflødig varme eller tynn hettevegg | Sjekk hetteharpiks, veggtykkelse og avkjølingstid |
Ikke juster kraften alene. Varme, tid, trykk og kjøling samhandler. En endring i capsleverandør eller foringsparti kan forskyve vinduet. Hold oversikt over forseglingsinnstillinger, hettemoment, foringsparti og testresultater slik at avdrift kan spores.
Sette opp og validere forseglingsprosessen
Begynn med en kontrollert utprøving med produksjonsbeholderen, hetten, foringen, produktet og linjehastigheten. Test lav, middels og høy effekt og hviletid. Inspiser bindingsmønsteret for en jevn ring uten brennemerker eller kanaler.
Validering bør inkludere:
- Forseglingsavskalling eller sprengningstest.
- Fargegjennomtrengning eller vakuumforfallslekkasjetest.
- Visuell inspeksjon for foliedekning, rynker og skade på hetten.
- Momenttest etter forsegling og simulert transport.
- Stabilitets- eller fraktsimulering ved behov.
Under produksjon, sjekk forseglingskraft, linjehastighet, lokkets dreiemoment og forseglingskvalitet med definerte intervaller. Hold separate oppskrifter for hver flaskestørrelse.
Leverandør- og kvalitetssjekker
Foringsleverandøren bør oppgi materialspesifikasjoner, varmeforseglingslagdata, informasjon om migrering eller biokompatibilitet der det er relevant, sporbarhet for partier og anbefalte forseglingsvinduer. For farmasøytisk emballasje reduserer renromsproduksjon og et dokumentert kvalitetssystem risiko. ISO 9001 og GMP-tilpasning er praktiske signaler på at leverandøren forstår regulerte markeder.
Jiangsu Changjiang Lids Co., Ltd. har produsert farmasøytisk emballasje siden 2000 og driver et C A-renrom. Sortimentet inkluderer aluminiumshetter, aluminiumsplastkorker, Euro PP-hetter og lukkinger for injeksjonsflasker, infusjonsflasker og orale væsker. Den oppgir en årlig kapasitet på 3 milliarder aluminium- og aluminiumsplasthetter og 800 millioner polypropylenhetter, med GMP- og ISO 9001-systemer. Fordi foringen, korken og flaskehalsen må fungere sammen, er denne produksjonserfaringen relevant. Du kan be om prøver eller en linjegjennomgang for å bekrefte passform før produksjon.
Spør hvordan liner-partier kontrolleres og hvordan endringer i folie- eller filmleverandører håndteres. Et nytt varmeforseglingsbelegg kan endre tetningsytelsen, selv når den ferdige hetten ser lik ut.
Nøkkelmuligheter for valg av varmeinduksjonsforing
- Behandle foringen som en del av et komplett lukkesystem med hetten, beholderen, forsegleren og prosessen.
- Tilpass varmeforseglingslaget til beholdermaterialet og steriliseringsmetoden.
- Kontroller kraft, oppholdstid, trykk, dreiemoment og kjøling som ett vindu.
- Valider med lekkasje- og tetningsstyrketester, og overvåk deretter produksjonen.
- Arbeid med en leverandør som dokumenterer materialer, sporbarhet og renromskontroll.
En varmeinduksjonsforing ser enkel ut, men den beskytter produktet fra påfyllingslinjen til pasienten. Definer kravet, test det virkelige systemet, og hold prosessen under kontroll.
Nyheter
-
En fylt flaske med mikstur kommer av linjen, korken vrir seg av en kunde, og folieskiven blir sittende fast inne i korken i stedet for på flaskekanten. Det er ingen forseglin...
READ MORE -
Et vaksineglass forlater påfyllingslinjen, kjører med lastebil og kommer med en tynn væskefilm på skulderen. Hetten er tett, men den indre forseglingen festet seg aldri. Varm...
READ MORE -
En påfyllingslinje som kjører 200 ampuller per minutt stopper plutselig. Hver hette i den siste batchen har en løs folieforing, og lekkasjetesten mislykkes. Synderen er sjeld...
READ MORE -
En fylt HDPE-flaske forlater påfyllingslinjen med en kork trukket til spesifikasjonen. Den passerer under en induksjonsforsegling, og sekunder senere skal folien inne i korke...
READ MORE
Relaterte produkter
-

En beskyttende og steril emballasjeløsning designet for oppbevaring av kontaktlinser. Polypropylen-beholderen (PP) med en integrert folieforsegling sikrer produktintegritet, fuktighetsbevaring og k...
Se mer -

En beskyttende og steril emballasjeløsning designet for oppbevaring av kontaktlinser. Polypropylen-beholderen (PP) med integrert folieforsegling sikrer produktets integritet, fuktighetsbevaring og ...
Se mer -

En sikker og lavprofils støtteløsning designet for å trygt holde infusjonsbeholdere i kliniske og pleieomgivelser. Den flate designen sikrer stabil veggmontert oppheng og enkel tilgang for intraven...
Se mer -

En sikker og ergonomisk støtteløsning designet for å trygt holde infusjonsbeholdere i kliniske og pleieomgivelser. Dens racketdesign med integrert håndtak sikrer stabil, bærbar oppheng og enkel til...
Se mer -

A precision sealing solution designed for cartridge-based drug delivery systems, such as pre-filled syringes and pen injectors. It ensures sterile integrity and safe, reliable needle access for inj...
Se mer
-
Ta kontakt
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr. 1, Youfang industripark, Yangzhong City, Zhenjiang, Jiangsu, Kina
Informasjonen gitt på denne nettsiden er kun beregnet for bruk i land og jurisdiksjoner utenfor Folkerepublikken Kina.
-
Produkt
Aluminium-plastkapsler Aluminiumskapsler Euro PP Caps PP-beholdere for kontaktlinse med folieforsegling Plasthenger for infusjonsflaske Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Opphavsrett © 2025 Jiangsu Changjiang Lids Co., Ltd. Alle rettigheter reservert.
OEM farmasøytisk emballasjeprodusent
Leverandør av farmasøytisk hette
