


Language

Hjem / Nyheter / Bransjenyheter / Hvordan produseres aluminiumskapsler?
Hvordan produseres aluminiumskapsler?
2026.07.10
Aluminiumskapsler produseres gjennom en flertrinnsprosess som begynner med å mate aluminiumsspole inn i en stanse- og blankingspresse, forme emnet til en hetteform gjennom dyptrekkende og pregematriser, gløding av den formede hetten for å gjenopprette duktiliteten, påføre lakkbelegg og trykt dekorasjon, montere en innvendig foring og til slutt inspisere før automatisert kvalitet. Spiritsglass.com oppsummerer kjernesekvensen som: rengjøring av aluminiumsspolen, gløding for å forbedre duktiliteten, utskrift og belegg av det flate arket, forming av hetteformen gjennom stempling, og deretter montering av foringen (Kilde: Spiritsglass.com, What Is the Manufacturing Process of Wine Screw Caps). Presisjonen til formingsformene og konsistensen av glødetemperaturen er de to faktorene som mest direkte bestemmer om hver hette oppnår dimensjonsnøyaktigheten og den mekaniske styrken som kreves for høyhastighetstiltslutning på tappelinjer.
Råmaterialevalg: Hvorfor legeringskvalitet og tykkelse betyr noe
Produksjonsprosessen for aluminiumshetter begynner med valget av aluminiumslegeringsplate eller spole, og dette materialvalget setter taket på hver kvalitetsparameter den ferdige hetten kan oppnå.
Den dominerende legeringen som brukes på tvers av den globale aluminiumskapsindustrien er 8011-aluminium, en smi-aluminiumslegering med små tilsetninger av silisium, jern og sporelementer som gir den kombinasjonen av egenskaper som dyptrekkingsprosessen krever. Chalco Aluminiums tekniske oversikt over kapselbeholdning bekrefter at 8011 aluminiumslukningsplate er en spesialisert legering for kapper med god styrke, forlengelse og dyptrekkingsytelse, pluss en lav øregangshastighet og god flathet, og at disse egenskapene er viktige for lange kapsler som 30 x 60 mm ROPP-kapsler og for jevn løping, chco-print-belegg, Aluminium, 8011 aluminiumsflaskekorker). Et kinesisk patent på produksjon av vinflaskekorker av aluminium bekrefter at 8011-legering behandlet med optimert flerpassvalsing og gløding oppnår en strekkstyrke på 140 til 150 MPa og dyptrekkingshøyde på 6 cm, med en avlingsgrad som overstiger 98 prosent (Kilde: Google-patenter CN101845575B, produksjonsmetode for aluminiumsplate for dyptrekkende vinflaskelokk).
Arktykkelse er spesifisert nøyaktig basert på hettetypen. Spiritsglass.com bemerker at aluminiumsplater for hetteproduksjon vanligvis er mellom 0,2 mm og 0,5 mm tykke , avhengig av applikasjonen og kravene (Kilde: Spiritsglass.com, How Are Aluminiumskapsler Made). Farmasøytiske hetteglassforseglinger er i den tynnere enden av denne serien for enkel avrivning, mens ROPP-skrukorker for brennevin krever større veggtykkelse for å støtte trådrulling uten å sprekke ved det foldede tyverisikre båndet.
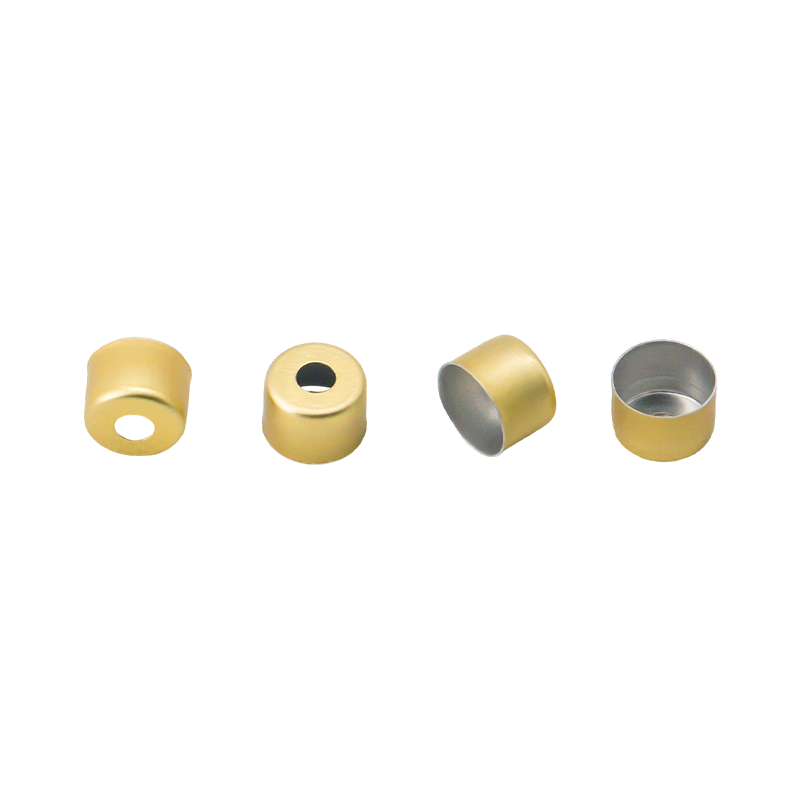
Trinn én: Rengjøring og gløding av aluminiumsspolen
Før noen forming eller dekorering finner sted, rengjøres den innkommende aluminiumsspolen for å fjerne rullende oljer, overflateoksider og partikkelforurensning som kan forstyrre lakkvedheft og formytelse. Dette rensetrinnet bruker vanligvis alkalisk avfetting etterfulgt av vannskylling og lufttørking.
Etter rengjøring gjennomgår spolen gløding før utskrift og forming. Spiritsglass.com beskriver dette trinnet: gløding innebærer å varme opp aluminiumet til en spesifikk temperatur og deretter sakte avkjøle det, noe som forbedrer duktiliteten og reduserer indre spenninger fra rulleprosessen, noe som gjør aluminiumet mer formbart og lar det lett formes til ønsket form uten å sprekke (Kilde: Spiritsglass.com, What Is the Cap Screefacw). Utglødningstemperaturen og avkjølingshastigheten må kontrolleres nøyaktig, siden overgløding gir materiale som er for mykt og utsatt for rynker under formingen, mens undergløding etterlater restspenning som forårsaker sprekkdannelser i formhjørnene under dyptrekking.
Trinn to: Lakkbelegg og utskrift på flatt ark
Et kjennetegn ved produksjon av aluminiumhetter er at dekorasjon og beskyttende belegg påføres den flate spolen før forming, ikke etter. Dette er mer effektivt enn etterformingsdekorasjon og gir en mer konsistent beleggtykkelse på tvers av den komplekse tredimensjonale geometrien til en formet hette.
Påføring av beskyttende lakk
En malingsmaskin påfører en lysfarget eller klar lakk på aluminiumsoverflaten. HM Bottle Caps bekrefter at en malingsmaskin påfører en lysfarget lakk på overflaten, etterfulgt av en 25-minutters tørkeprosess i en herdeovn før arket går videre til utskriftsstadiet (Kilde: HM Bottle Caps, How Are Aluminum Caps Manufactured). For hetter beregnet for mat, drikke og farmasøytisk kontakt, må det indre belegget som kommer i kontakt med produktet være i samsvar med gjeldende forskrifter for kontakt med mat. Chalco Aluminium bekrefter at kombinert med lakk av matvarekvalitet, oppfyller 8011 aluminiumslukningsark FDA og EUs regelverk for matkontakt for vin, vann, brus og farmasøytisk emballasje (Kilde: Chalco Aluminium, 8011 Aluminium Bottle Caps).
Utskrift av logoer og merkevarebygging
Etter at basislakken er påført og herdet, trykker en trykksylinder logoer, mønstre, forskriftstekst eller dekorative elementer på arket. Spiritsglass.com bemerker at trykkteknikker av høy kvalitet som offsettrykk eller digitaltrykk brukes for å sikre klare og levende bilder, og at dette trinnet gir merkevarebygging for produsenten samtidig som det hjelper med å identifisere produkttype og opprinnelse (Kilde: Spiritsglass.com, What Is the Manufacturing Process of Wine Screw Caps). Presisjonen av registreringen mellom trykklaget og de fysiske egenskapene til hetten som vil bli dannet i neste trinn er kritisk: det trykte kunstverket må plasseres sentralt på topppanelet og skjørtet til den ferdige hetten, noe som krever tett kontroll av arkspenningen og trykksylinderposisjonen.
Trinn tre: Blanking og dyptegning for å danne hetteformen
Formingsstadiet er den mekaniske kjernen i produksjonen av aluminiumhetter. Den dekorerte aluminiumsspolen mates inn i en høyhastighets stansepresse hvor en serie progressive stanser kutter, tegner og former det flate arket til den tredimensjonale geometrien til den ferdige hetten.
Blanking
Den første dysestasjonen stanser sirkulære emner fra spolen med den nøyaktige diameteren som kreves for hettens spesifiserte høyde og diameter. Blankstørrelsen beregnes ut fra de endelige dekseldimensjonene, siden metallet tynnes etter hvert som det trekker ned og det tomme området må gi nok materiale til å nå hele hettens høyde uten å rive i bunnhjørnene. IMARC Groups produksjonsanleggsrapport bekrefter at blanking er den første formingsoperasjonen i en kontinuerlig sekvens som inkluderer blanking og stempling, forming og krølling, foring og kvalitetskontroll på en produksjonslinje (Kilde: IMARC Group, Aluminium Bottle Caps Manufacturing Plant Cost, DPR 2026).
Dyptegning og preging
Den blankede skiven passerer gjennom en sekvens av progressive dyser som trekker det flate emnet til en koppform ved å tvinge det gjennom en dyse med et stempel, og strekker metallveggen til ønsket høyde mens basen forblir flat. HM Bottle Caps beskriver dette stadiet: kuttede aluminiumemner passerer gjennom flere dyser og stanser for gradvis å danne de strukturelle egenskapene til flaskekorken, som gjenger, ribber og flenser, og dette stadiet krever høypresisjonsoperasjoner for å sikre at korkene passer perfekt til beholderåpningene (Kilde: HM Bottle Caps, How Are Alumactured). Ørehastigheten til aluminiumslegeringen, som er dens tendens til å danne uregelmessige ører ved den øvre kanten av koppen på grunn av plan anisotropi, må kontrolleres gjennom legeringsvalg og rulleprosess, siden høy ørering krever trimming for å produsere en jevn kappekant.
Trådrulling for skrukorker
For ROPP skrukorker utføres gjengerulling som en egen operasjon etter at grunnkoppformen er etablert. Et riflet verktøy eller trådrullende dyse presser trådprofilen inn i skjørtet til den dannede koppen. Det tyverisikre båndet ved bunnen av skjørtet er pre-perforert med en rekke kutt som gjør at båndet kan sprekke når hetten åpnes for første gang, og gir en tuklesikker indikator. IMARC Group identifiserer forming og krølling som et kontinuerlig sekvenstrinn i produksjonslinjen, noe som gjenspeiler integreringen av trådrulling, flensing og krølling i den progressive formingssekvensen (Kilde: IMARC Group, Aluminium Bottle Caps Manufacturing Plant Cost).
Trinn fire: Post-forming gløding for duktilitetsgjenoppretting
Dyptrekkingen og pregingsoperasjonene herder aluminiumet, øker hardheten, men reduserer dets duktilitet. Et andre utglødningstrinn etter forming gjenoppretter duktiliteten som er nødvendig for at hetten skal fungere korrekt under tildekkingsprosessen, der påføringshodet ruller tråden og bretter det tyverisikre båndet uten å sprekke metallet.
Spiritsglass.com bekrefter dette trinnet: dannede hetter gjennomgår utglødning, som innebærer oppvarming til en bestemt temperatur og sakte avkjøling, for å la metallet bli mer formbart og lettere å jobbe med, noe som sikrer gode mekaniske egenskaper og tilstrekkelig styrke for den tiltenkte bruken (Kilde: Spiritsglass.com, How Are Aluminum Caps Made). HM Bottle Caps legger til at dette glødetrinnet forbedrer duktiliteten og bearbeidbarheten til aluminiumsmaterialet samtidig som det forbedrer korkens generelle styrke og holdbarhet (Kilde: HM Bottle Caps, How Are Aluminum Caps Manufactured).
Trinn fem: Innsetting av foring
De fleste funksjonelle aluminiumskapsler krever en innvendig foring som gir den primære tetningsflaten mot flaskemunningen. Foringsmaterialet velges basert på produktet som forsegles og forseglingsytelsen som kreves.
- PE-skumforinger: brukes til drikke- og matapplikasjoner, gir god komprimerbarhet og tilpasningsevne til mindre uregelmessigheter i flaskefinish
- Saranex liners: en koekstrudert film som kombinerer polyetylen med et PVDC-barrieresjikt, brukt for produkter som krever oksygen- eller aromabarriereytelse
- PVC-frie sammensatte foringer: i økende grad spesifisert etter hvert som produsenter går bort fra PVC av hensyn til bærekraft og forskrifter, med tinnfrie sammensatte alternativer som gir tilsvarende tetningsytelse
- Induksjonsvarmeforseglingsforinger: brukes til farmasøytiske og nutrasøytiske applikasjoner der en hermetisk forsegling verifisert ved induksjonssveising gir bevis på manipulering og fuktbarriereytelse
Chalco Aluminiums spesifikasjonsguide lister opp forings- og forseglingskrav som en viktig bestillingsparameter, inkludert type foring som PE-skum, Saranex, PVC- eller PVC-fri blanding, eller gummipropp, sammen med eventuelle spesielle krav som CO2-retensjon for kullsyreholdige drikker eller varmfyll-kompatibilitet for termisk bearbeidede produkter (Kilde: Chalco Aluminum Bottle, 801 Aluminum, 8). Foringen settes inn og krympes eller limes inn i hetteskallet ved hjelp av en automatisert foringsmaskin som påfører en konsistent innføringskraft over hver hette i produksjonskjøringen.
Trinn seks: Kvalitetsinspeksjon og pakking
Før aluminiumshetter forlater produksjonsanlegget, bekrefter automatiserte inspeksjonssystemer at hver hette oppfyller dimensjonale, kosmetiske og funksjonelle spesifikasjoner. IMARC Group bekrefter at kvalitetsinspeksjon er et standard dedikert stadium i produksjonsprosessen for aluminiumsflaskekorker, etter påføring av fôr- og forseglingsmasse og før sluttemballasje (Kilde: IMARC Group, Aluminium Bottle Caps Manufacturing Plant Cost).
Inspeksjonsparametre
- Dimensjonsbekreftelse: hettediameter, høyde, gjengestigning og tyverisikret båndposisjon kontrolleres mot tegningstoleranser ved hjelp av synssystemer eller kontaktmålere
- Liner tilstedeværelse og posisjon: automatiserte sensorer bekrefter at en liner er tilstede i hver hette og at den er riktig plassert i stedet for vippet eller delvis satt inn
- Kosmetisk inspeksjon: utskriftsregistrering, lakkdekning og overflatedefekter, inkludert bulker, riper og kantsprekker, inspiseres av synssystemer som avviser enhver hette som faller utenfor akseptable grenser
- Tyverisikret båndintegritet: de forhåndskuttede perforeringene i det tyverisikre båndet må være tilstede og med riktig avstand for å sikre at båndet sprekker rent ved første åpning i stedet for å rives uregelmessig eller svikter i det hele tatt
| Produksjonsstadiet | Nøkkeloperasjon | Kritisk kvalitetsparameter |
| Coil klargjøring | Rengjøring og pre-forming gløding | Duktilitet, overflaterenhet for lakkvedheft |
| Dekorasjon | Lakkbelegg og trykk | Ensartet belegg, utskriftsregistrering, samsvar med matkontakt |
| Forming | Blanking, dyptegning, trådrulling | Dimensjonsnøyaktighet, ørering, gjengeprofil |
| Post-forming gløding | Gjenoppretting av duktilitet | Hardhet, motstand mot sprekker under kapping |
| Innsetting av liner | Linervalg og krymping | Foringstype, sittekonsistens, barriereytelse |
| Kvalitetskontroll | Syns- og dimensjonssjekker | Dimensjoner, tilstedeværelse av liner, kosmetikk, båndintegritet |
Typer aluminiumskapsler produsert av denne prosessen
Den samme grunnleggende produksjonssekvensen, tilpasset med forskjellige dysgeometrier, foringsspesifikasjoner og dekorasjonskrav, produserer hele spekteret av aluminiumslokktyper som brukes på tvers av flere bransjer.
- ROPP skrukorker: Roll-On Pifer-Proof hetter som brukes til vin, brennevin, olivenolje og farmasøytiske siruper, påført beholdere uten forhåndsformede gjenger ved hjelp av et dekselhode som ruller tråden inn i hettskjørtet etter påføring
- Farmasøytiske hetteglasseforseglinger: tynne aluminiumshetter krympeforseglet over gummipropper på hetteglass med injiserbare medisiner, gir sterile bevis for manipulering og ekstra beskyttelse av gummiskilleveggen
- Drikkekronekapsler: brukes til kullsyreholdige brus og ølflasker, med en bølgekant som er krympeforseglet mot flaskefinishen
- Twist-off matkrukkelokk: påført med forhåndsformede tråder som matcher glassets finish, og gir gjenlukkbar lukking for sauser, syltetøy og krydder
- Avrivbare aluminiumsfolieforseglinger: varmeforseglet eller induksjonssveiset til beholdermunningen, gir barrierebeskyttelse og manipulasjonsbevis som fjernes fullstendig før bruk
CJL Aluminiumskapsler serien dekker hovedlokktypene som produseres av denne produksjonssekvensen, med materialspesifikasjoner, foringsalternativer og dekorasjonsegenskaper tilpasset kravene til drikke-, mat- og farmasøytisk emballasjeapplikasjoner på tvers av globale markeder.
Nyheter
-
En fylt flaske med mikstur kommer av linjen, korken vrir seg av en kunde, og folieskiven blir sittende fast inne i korken i stedet for på flaskekanten. Det er ingen forseglin...
READ MORE -
Et vaksineglass forlater påfyllingslinjen, kjører med lastebil og kommer med en tynn væskefilm på skulderen. Hetten er tett, men den indre forseglingen festet seg aldri. Varm...
READ MORE -
En påfyllingslinje som kjører 200 ampuller per minutt stopper plutselig. Hver hette i den siste batchen har en løs folieforing, og lekkasjetesten mislykkes. Synderen er sjeld...
READ MORE -
En fylt HDPE-flaske forlater påfyllingslinjen med en kork trukket til spesifikasjonen. Den passerer under en induksjonsforsegling, og sekunder senere skal folien inne i korke...
READ MORE
-
Ta kontakt
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr. 1, Youfang industripark, Yangzhong City, Zhenjiang, Jiangsu, Kina
Informasjonen gitt på denne nettsiden er kun beregnet for bruk i land og jurisdiksjoner utenfor Folkerepublikken Kina.
-
Produkt
Aluminium-plastkapsler Aluminiumskapsler Euro PP Caps PP-beholdere for kontaktlinse med folieforsegling Plasthenger for infusjonsflaske Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Opphavsrett © 2025 Jiangsu Changjiang Lids Co., Ltd. Alle rettigheter reservert.
OEM farmasøytisk emballasjeprodusent
Leverandør av farmasøytisk hette
